焦作市惠强机械破碎机耐磨配件加工工艺及砂石骨料生产线应用解析
📅 2026-10-24
🔖 焦作市惠强机械制造有限公司:矿山破碎机配件,筛分输送设备,耐磨锤头衬板,砂石骨料机械加工
破碎机耐磨配件的使用寿命,很大程度上决定了砂石骨料生产线的停机频率与吨料成本。焦作市惠强机械制造有限公司深耕矿山破碎机配件与筛分输送设备领域多年,围绕耐磨锤头衬板的材料选型、热处理与机加工环节形成了一套可复制的工艺路径,并在多条砂石骨料生产线中完成了验证。
一、耐磨锤头衬板的关键加工工艺
锤头与衬板的失效形式多为冲击磨料磨损,单纯提高硬度往往带来脆断风险。惠强机械在耐磨锤头衬板加工中采用多元合金成分设计配合分级热处理:
- 熔炼控制:严格控制碳当量与夹杂物等级,减少晶界缺陷;
- 热处理:采用淬火+回火的双段温控,表面硬度可达HRC58以上,冲击韧性保持在14J/cm²以上;
- 机加工:锤孔与销轴配合公差控制在H8/h7,避免运行中偏磨。
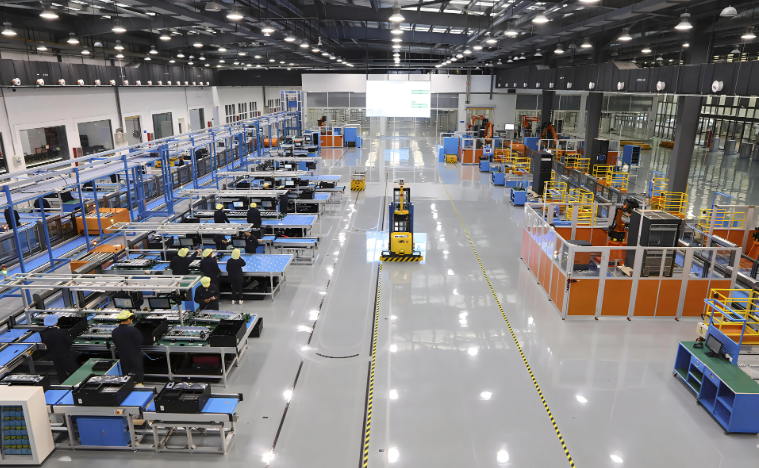
二、砂石骨料生产线中的配套应用
配件性能最终要在工况中检验。以时产300吨石灰石骨料线为例,颚破后段配置反击破,原锤头寿命约25天,更换为惠强定制化高铬合金锤头后,单套使用周期延长至40天左右,吨料配件成本下降约18%。配套的振动筛与输送设备同步优化了筛网张紧结构,减少堵料停机。
不同物料磨蚀性差异明显,河卵石与石灰石对衬板的磨损速率可相差一倍以上。惠强机械会根据用户实际入料粒度、含水率与破碎比,调整砂石骨料机械加工方案中的材质配比,而不是套用统一标准件。
三、从配件到系统的整体交付
焦作市惠强机械制造有限公司:矿山破碎机配件,筛分输送设备,耐磨锤头衬板,砂石骨料机械加工——这一业务闭环的价值在于,配件与主机工况匹配、筛分输送环节衔接顺畅,用户不必在多家供应商之间协调尺寸与材质标准。
破碎机耐磨配件的加工工艺没有终点,只有与工况持续校准的过程。惠强机械愿意把每一套锤头、每一块衬板的现场数据沉淀下来,反哺到下一批产品的工艺参数中。