砂石骨料生产线筛分输送设备选型要点与常见故障排除指南
砂石骨料产线的稳定运行,七成看筛分与输送。很多投资者把目光聚焦在破碎主机上,却忽视了筛分输送环节的匹配度,结果产能刚提上来,筛网堵料、皮带跑偏、锤头磨损过快等问题接踵而至,整条线被迫频繁停机。
选型阶段的三个“隐性陷阱”
第一,筛分设备处理量不是越大越好。实际案例中,某客户选用2YA2460振动筛,理论处理量达400t/h,但上游破碎机出料粒度分布不均,含粉率超15%,导致筛面物料堆积厚度过大,筛分效率反而跌破75%。选型时必须结合真实给料粒度组成和含水率,而非单纯看样本数值。
第二,输送带线速与物料落差经常被低估。当落差超过1.5米且未设缓冲托辊时,大粒径骨料对皮带冲击动能可达120J以上,直接造成带面龟裂。
第三,耐磨件的材质选择。高锰钢锤头在破碎石灰石(SiO₂含量低于5%)时寿命尚可,但面对鹅卵石或玄武岩,磨损速率呈几何级上升。这时候,焦作市惠强机械制造有限公司:矿山破碎机配件中的复合铸造锤头(基体高锰钢+碳化铬硬质层)能把使用寿命提升2-3倍,且更换周期更可预测。
关于筛网与衬板的匹配,这里补充一个细节:聚氨酯筛网虽然耐磨,但开孔率比金属筛网低8%-12%,用于细砂脱水段效果尚可,若用于粗骨料分级,反而容易造成堵孔。建议粗筛段仍选用锰钢编织网,细筛段可切换聚氨酯。常见故障:从表象到根因的快速排查
振动筛振幅异常是最常见的“假故障”。先检查激振器偏心块夹角是否因振动松动而位移,其次用测振仪对比两侧轴承座垂直振幅差——若差值超过0.5mm,通常是弹簧刚度不一致导致。别急着换轴承。
皮带跑偏的处理逻辑也常被搞反。头尾滚筒平行度偏差在±0.5mm以内时,跑偏多源于物料落料点偏移,此时调整托辊组比调整滚筒更有效。焦作市惠强机械制造有限公司:筛分输送设备售后团队在回访时发现,近40%的跑偏问题只需重新校正落料斗导料槽即可解决,根本不用动滚筒。
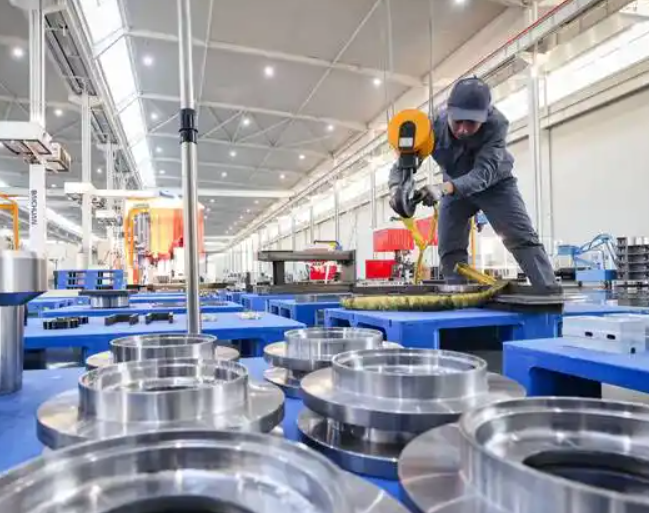
耐磨锤头衬板的不均匀磨损,往往指向破碎腔内部物料流动状态异常。若衬板两侧磨损快、中部慢,说明给料偏析严重,建议在进料口加装均料板。若锤头单侧啃蚀,则需检查篦条间隙是否一侧堵塞。
实践建议:三条可落地的维护策略
- 建立振动筛“三日体检”制度:每三天用红外测温枪检测激振器轴承温度(正常应低于65℃),同时记录空载电流值,偏差超10%即预警。
- 输送带接头采用硫化工艺,而非机械卡扣。在重载工况下,硫化接头寿命可达机械接头的3倍以上,且对皮带损伤小。
- 备件库存做到“一机一策”:针对锤头、衬板这类高损耗件,按装机量的15%-20%储备。焦作市惠强机械制造有限公司:砂石骨料机械加工
需要说明的是,以上措施并非孤立执行。筛分效率下降时,不要只盯着筛网,还要核查破碎机排料口间隙是否增大、输送带是否打滑——这些都会改变进入筛面的物料特性。
骨料生产线的盈利逻辑,从来不取决于设备单机性能多么突出,而在于整个系统的协同效率。筛分输送设备作为连接破碎与成品堆场的“血管”,其选型精度与维护水平直接决定产线实际运转率。焦作市惠强机械制造有限公司长期深耕砂石骨料机械加工领域,在耐磨锤头衬板、筛分输送设备的匹配性设计上积累了完整的数据模型。与其等故障发生后再去抢修,不如在选型阶段就把工况参数摸透,让每一分投资都落在产能上。